


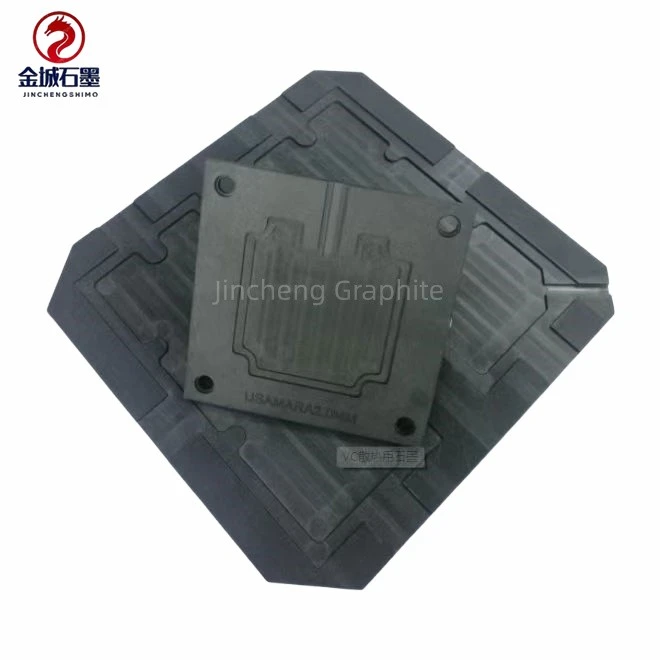


Leverantör av grafitform: Branschledaren inom grafit med hög-densitet
Som en global ledande leverantör av grafitformar har vi varit djupt engagerade i forskning och utveckling av hög-densitetsgrafitmaterial, vilket tillhandahåller hög-precision och mycket pålitliga formlösningar för halvledare, vakuumugnar, elektronisk utrustning och den nya energiindustrikedjan. Vår kärnfördel ligger i den ultimata prestandan hos grafit med hög-densitet: renhet upp till 99,99 % (industrigenomsnitt 99,9 %), värmeledningsförmåga på 180 W/m·K (traditionell grafit endast 120 W/m·K) och värmeutvidgningskoefficient kontrollerad till 3,2 × 10 graders industristandard (⁶⁶-graden) 5,0 × 10⁻⁶/grad). Verifierade av det auktoritativa National Institute of Standards and Technology (NIST), har sådana formar en livslängd på över 800 cykler i halvledarchipsförpackningar, medan traditionella leverantörers formar vanligtvis bara håller i 400 cykler - vilket innebär att företag kan minska 30 % av produktionsavbrottskostnaderna.
I scenarier med höga krav som vakuumugnsvärmebehandling, tillverkning av 5G-radiofrekvenskomponenter och produktion av nya energibatterielektroder, uppnår våra grafitformar med hög -densitet en tolerans på millimeternivå (±0,01 mm) och en ytråhet på Ra Mindre än eller lika med 1,2 μm. Till exempel förblev batterielektrodmatrisen anpassad för ett visst huvudlitiumbatteriföretag fri från sprickor efter 1000 vakuum termiska cykeltester, medan de konkurrerande formarna redan hade utvecklat mikro-sprickor efter 400 cykler. Detta stöder direkt den nya energiindustrins akuta efterfrågan på formar med hög-densitet och hög{10}}stabilitet.
Varför välja oss? Som en professionell leverantör av grafitformar ligger den viktigaste anledningen till att vi sticker ut från våra konkurrenter i:
Bättre material
Grafiten har en hög densitet med en renhet på 99,99 % (föroreningshalt < 0,01 %), vilket avsevärt minskar defektfrekvensen vid tillverkning av halvledare;
Fler användningstider
Vakuumugnsapplikationens livslängd har ökat med mer än 50 % (800 gånger mot 400 gånger), vilket uppfyller de långsiktiga-höga-lastkraven för ny energiutrustning;
Branschanpassningsdjup
För scenarier som halvledarlitografi och vakuumugnsvärmebehandling tillhandahåller vi slut-till-lösningar istället för vanliga formar.
Traditionella leverantörer upplever ofta tidigt mögelfel på grund av materialföroreningar. Men genom fullständig-kedjekvalitetskontroll (från grafitråmaterial till bearbetning av formhålighet) har vi minskat felfrekvensen för formar i extrema miljöer med 65 %. På det elektroniska och elektriska området har kunderna verifierat att våra formar kan minska slöseriet med batterielektrodark från 15 % till 8 %, vilket direkt ökar produktionskapaciteten med 30 %.
Välj oss så väljer du den mest pålitliga grafitformleverantören i branschen. Baserat på grafit med hög-densitet förbättrar vi kontinuerligt den effektiva och exakta tillverkningen inom områden som halvledare, vakuumugnar och ny energi - för att säkerställa att varje utrustning har en mer bestående innovativ kraft.

Varför välja oss?
1. Superhög kvalitet: Omfattande kontroll över alla aspekter från material till processer.
2. Kärnteknik fullt kontrollerbar: Kunskaper i nyckelprocesser som grafitisering och rening vid hög-temperatur, stöder 72-timmars icke-standardanpassningssvar.
3. Ultimat kvalitetsgaranti: Produkter med hög-renhet når 5N + renhet, resistenta mot 3000 graders höga temperaturer + stark korrosion, med spårbara tester i hela satsen.
4. Oavbruten full-cykeltjänst: Stor-produktion + 5-7 dagar liten-batchleverans, 24-timmars teknisk respons + support på plats.
| klassificering | specifikt projekt | Kärnkrav/omfattning | Förklaring (anpassad efter bränslecellskrav) |
| 1. Fysiska egenskaper | |||
| densitet | 1,80-1,95 g/cm ³ (mainstream 1,85-1,90 g/cm ³) | Låg densitet → hög porositet, lätt att läcka; Överdriven → svår bearbetning och ökad kostnad, 1,85-1,90g/cm³ balanserar prestanda och kostnad | |
| Porositet (efter nedsänkning) | Mindre än eller lika med 5 % (substratporositet på 15 % -20 %) | Porer måste fyllas genom impregnering för att förhindra väte-/syreläckage och elektrolytläckage, vilket säkerställer tätningen av bränslecellstapeln | |
| vattenabsorptionshastighet | Mindre än eller lika med 1 % | Låg vattenabsorptionshastighet undviker påverkan av materialvattenabsorption på ledningsförmåga och strukturell stabilitet | |
| 2. Konduktivitet och värmeledningsförmåga | |||
| volymresistivitet | Mindre än eller lika med 10 μ Ω· m (helst Mindre än eller lika med 8 μ Ω· m) | Låg resistivitet minskar strömledningsförlusten, förbättrar stapelns effektivitet och uppfyller konduktivitetskravet på större än eller lika med 180S/cm för stapeln | |
| värmeledningsförmåga | Större än eller lika med 120W/(m·K)(25 grader) | Led snabbt reaktionsvärmen från bränslecellsstapeln, undvik lokal överhettning som orsakar åldrande av membranelektroden och anpassa dig till vatten-kylda/luft-kylda värmeavledningssystem | |
| 3. Mekaniska egenskaper | |||
| tryckhållfasthet | Större än eller lika med 60MPa (helst större än eller lika med 80MPa) | Motstå monteringstrycket från bränslecellstapeln (vanligtvis 0,5-1,0 MPa) för att förhindra deformation eller brott | |
| Shore hårdhet (HS) | Större än eller lika med 60 (efter nedsänkning) | Förbättra ytans slitstyrka, minska friktionsförlusten med membranelektroder och förläng livslängden | |
| brottseghet | Större än eller lika med 1,2MPa·m¹/² | Undvik spröda sprickor under bearbetning eller användning, och anpassa till frekventa uppstarts-förhållanden för reaktorn | |
| 4. Kemiska egenskaper | |||
| Fast kolhalt | Större än eller lika med 99,95 % (hög-renhetsgrad), helst Större än eller lika med 99,99 % | Låga föroreningar (askahalt Mindre än eller lika med 5 ppm) förhindrar korrosionsprodukter från att kontaminera membranelektroden, vilket säkerställer en livslängd på 5 000-8 000 timmar för bränslecellstapeln | |
| askinnehåll | Mindre än eller lika med 5 ppm (helst mindre än eller lika med 3 ppm) | Föroreningar (Fe, Si, Al, etc.) kan katalysera nedbrytningen av membranelektroder och måste kontrolleras strikt | |
| korrosionsbeständighet | Motståndskraftig mot 0,5-2,0 mol/LH ₂ SO ₄ (80 grader) och 100 % luftfuktighet, utan korrosion eller urlakning | Anpassa dig till den sura driftsmiljön för bränsleceller, utan prestandaförsämring efter lång-användning | |
| 5. Bearbetningsnoggrannhet | |||
| flathet | Mindre än eller lika med 0,02 mm/m (helst Mindre än eller lika med 0,015 mm/m) | Säkerställ en tät passning med membranelektroden, minska kontaktmotståndet och förhindra gasläckage | |
| dimensionell tolerans | ± 0,03 mm (kritisk dimension) | Anpassa till distributionsstapelns monteringsnoggrannhetskrav för att undvika tätningsfel orsakade av dimensionsavvikelser | |
| Kanalbearbetningsnoggrannhet | Kanalbredd/djuptolerans ± 0,02 mm, ytjämnhet Ra Mindre än eller lika med 0,8 μm | Fördela väte/syre enhetligt för att minska vätskemotståndet och förbättra stackreaktionseffektiviteten | |
| 2, egenskaper hos grafitmaterial | 1. Kärnfunktioner | Hög renhet, hög densitet, låg porositet, utmärkt elektrisk och termisk ledningsförmåga, stark kemisk stabilitet, bra korrosionsbeständighet | Direkt matchande kärnkraven "läckageförebyggande, låga förluster och lång livslängd" för bränsleceller |
| 2. Funktionsanpassningsförmåga | -Hög renhet → korrosions-beständig och fri från föroreningar; -Hög densitet → förebyggande av läckage med låg porositet; -Hög ledningsförmåga och värmeledningsförmåga → minskar energiförlusten | En-till-överensstämmelse mellan egenskaper och tekniska parametrar är grunden för att uppfylla bränslecellers driftsförhållanden | |
| 3. Begränsningar och förbättringar | Hög sprödhet och svag slaghållfasthet → hållfasthet förbättras genom impregnering av harts/metall; Hög bearbetningssvårighet → Optimering av CNC-teknik | Begränsningar måste åtgärdas genom materialval och bearbetning för att anpassas till faktiska användningsscenarier | |
| 3, Urvalskriterier | 1. Substrattyp | Prioritera isostatisk pressad grafit (med bra isotropi) och uteslut formgjuten grafit (med anisotropi som påverkar ledningsförmåga och värmeledning) | Isostatisk tryckgrafit säkerställer enhetlig prestanda i olika delar av bränslecellstapeln, vilket undviker lokal uppvärmning eller dålig ledningsförmåga |
| 2. Nyckelindikatorer för substrat | Fixerat kol Större än eller lika med 99,95 %, askhalt Mindre än eller lika med 5 ppm, densitet 1,85-1,90 g/cm³, porositet 15 % -20 % | Substratets prestanda bestämmer direkt den slutliga kvaliteten på den bipolära plattan, och strikt kontroll av valet av källmaterial krävs | |
| 3. Val av impregneringsmaterial | -Konventionellt scenario: fenolharts (låg kostnad, mogen process); -Mellan till högklassiga scenarier: epoxiharts (med utmärkt temperaturbeständighet); -Högeffektscenario: koppar/tenn (förbättrar styrka och värmeledningsförmåga) | Baserat på användarnas behov är fenolharts lämplig för medelkraftiga och kostnadskänsliga scenarier och står för över 80 % av marknadsandelen | |
| 4. Verifiering av materialval | En substrattestningsrapport (fast kol, askhalt, densitet) och en prestandatestrapport efter impregnering (porositet, korrosionsbeständighet) krävs | Se till att materialvalet uppfyller standarderna för tillgång till leveranskedjan för bränslecellstillverkarna | |
| 4, Bearbetningskrav | 1. Kärnprocess | CNC precisionsbearbetning → vakuumtrycksimpregnering → härdningsbehandling → ytpolering → fabriksinspektion | Varje process påverkar den slutliga prestandan, och impregnerings- och bearbetningsnoggrannhet är viktiga kontrollpunkter |
| 2. Viktiga bearbetningsparametrar | -CNC-bearbetning: spindelhastighet 10 000-15 000 rpm, matningshastighet 50-100 mm/min; - Nedsänkningsprocess: Vakuumgrad Mindre än eller lika med 0,095 MPa, temperatur 160-180 grader, isolering 2-4 timmar; - Ytbehandling: Ra Mindre än eller lika med 0,8 μm | Optimera bearbetningsparametrar för att minska kantbrott och sprickor, och säkerställa enhetlig porfyllning genom impregneringsparametrar | |
| 3. Viktiga processkrav | -Kanalbearbetning: använd kuländfräsar för att undvika skarpa hörn (för att förhindra stresskoncentration); -Immersion: fast hartsinnehåll på 30 % -40 %, vilket säkerställer penetrationsdjup | Utformningen av flödeskanalen påverkar gasfördelningen och impregneringskvaliteten avgör anti-läckageprestanda | |
| 4. Teststandarder | Fabriksinspektionsartiklar: densitet, porositet, resistivitet, planhet, dimensionell tolerans, lufttäthet (gaspermeabilitet Mindre än eller lika med 1 × 10 ⁻⁸ cm²/s) | ||
Populära Taggar: bränslecell bipolär platta, Kina bränslecell bipolär platta tillverkare, leverantörer, fabrik, 2-delad grafitform, anpassad gjutform, formsprutning, bränslecellsplatta, grafitstångform, grafitoptisk form


